 Tornio CNC,fresatrice,centro di lavoro verticale,Tornitura fresatrice utensili
La produzione moderna fa molto affidamento sulla lavorazione meccanica di precisione, e i modelli di centri di foratura e maschiatura CNC rappresentano l'attrezzatura fondamentale nel settore automobilistico, aerospaziale, elettronica, e industrie di costruzione di stampi. Questi sistemi integrati combinano la perforazione ad alta velocità, maschiatura rigida, e operazioni di fresatura leggera in un'unica cella di lavoro, eliminando più passaggi di configurazione e riducendo i tempi di produzione fino al 40% rispetto alle macchine autonome.
Modelli entry-level, tipicamente progettato per la produzione di piccoli lotti e le officine di lavorazione, presentano dimensioni del piano di lavoro che vanno da 600×400 mm o 700×450 mm, con velocità del mandrino fino a 20,000 O 24000 Cambio utensile automatico RPM e 16–21 utensili (ATC). Queste unità compatte danno priorità all'efficienza dello spazio, rendendoli ideali per piccole officine che producono componenti a basso volume come staffe di montaggio, involucri elettronici, e corpi di valvole idrauliche.
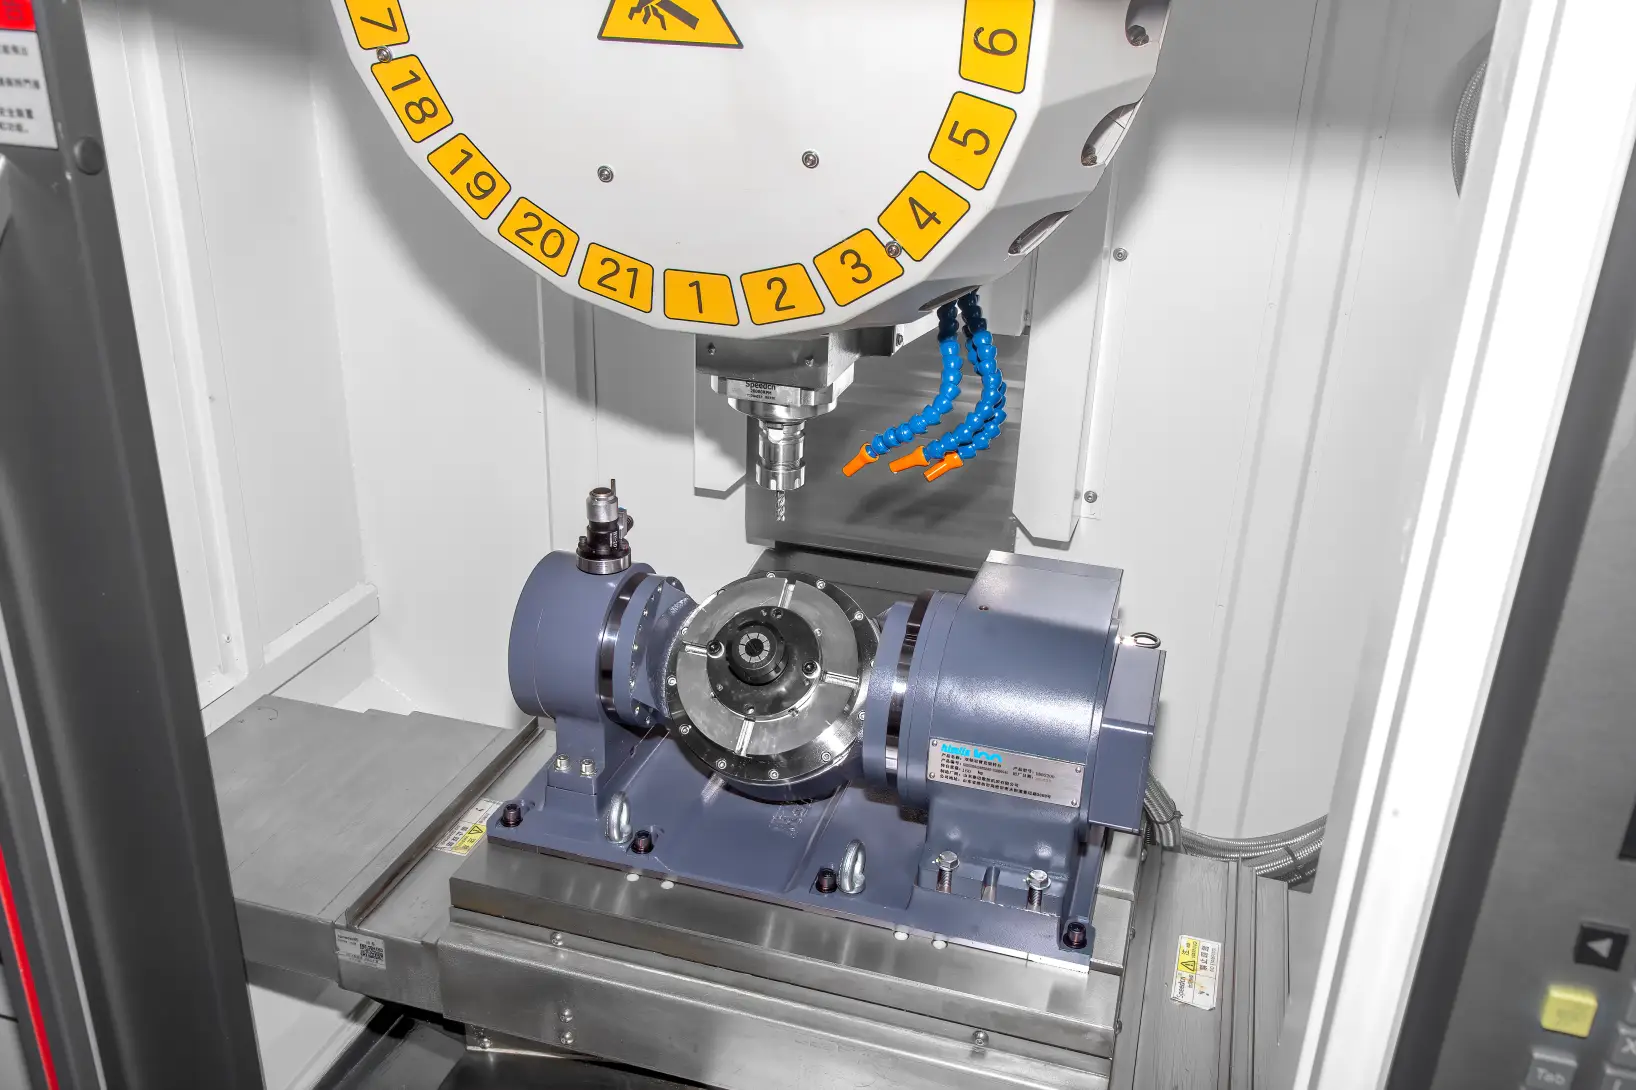
I modelli di produzione di fascia media si rivolgono alla produzione di volumi medi, offrendo mandrini da 20.000–24.000 giri/min con azionamento diretto , 20–30 ATC strumento, e corsa degli assi fino a 1200×600 mm. Molti di questi modelli includono sistemi di raffreddamento attraverso il mandrino, che migliorano l'evacuazione del truciolo nella foratura profonda e prolungano la durata dell'utensile del 25–30% durante la lavorazione di materiali duri come acciaio legato e titanio.
I centri di foratura e maschiatura CNC verticali ad alte prestazioni sono progettati per la produzione di massa di grandi volumi, in particolare nei settori automobilistico ed elettronico di consumo. Questi modelli sono dotati di azionamenti a motore lineare per velocità di traslazione rapida ultraveloce fino a 60 m/min, velocità del mandrino eccedenti 30,000 giri al minuto, e sistemi di cambio multi-pallet integrati per la produzione non presidiata. I sistemi di controllo avanzati con algoritmi di compensazione termica mantengono la precisione di posizionamento entro ±0,002 mm, garantendo una qualità costante delle parti su migliaia di componenti identici.
Quando si seleziona un modello, i produttori devono bilanciare la potenza del mandrino, capacità dell'utensile, busta di lavoro, e capacità di integrazione dell'automazione per soddisfare specifici requisiti di produzione. I modelli moderni includono sempre più anche l’Industria 4.0 connettività, consentendo il monitoraggio delle prestazioni in tempo reale e la manutenzione predittiva per ridurre i tempi di inattività non pianificati.